





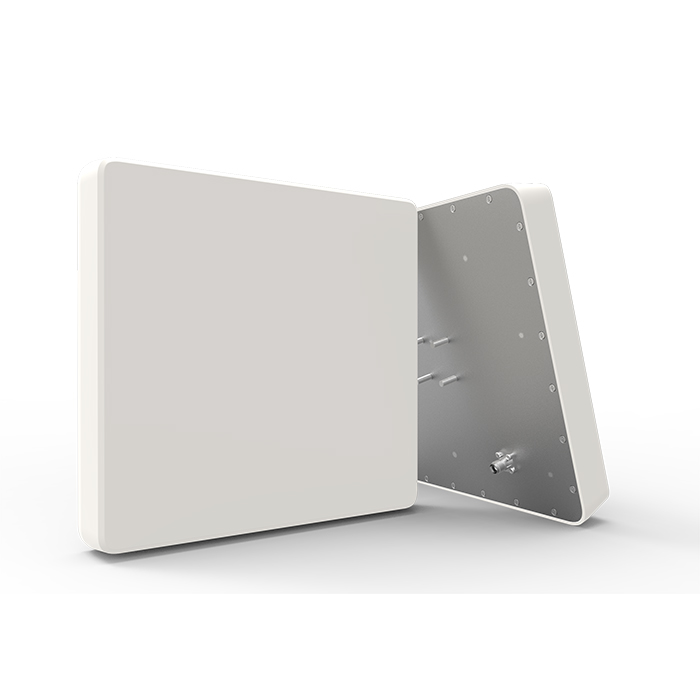

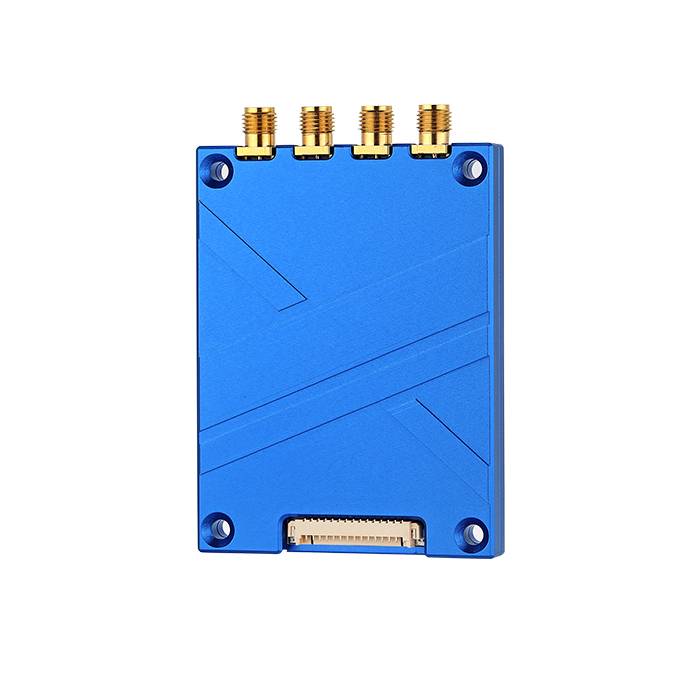

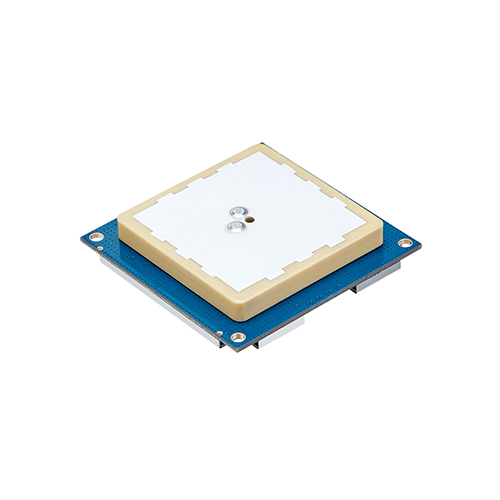
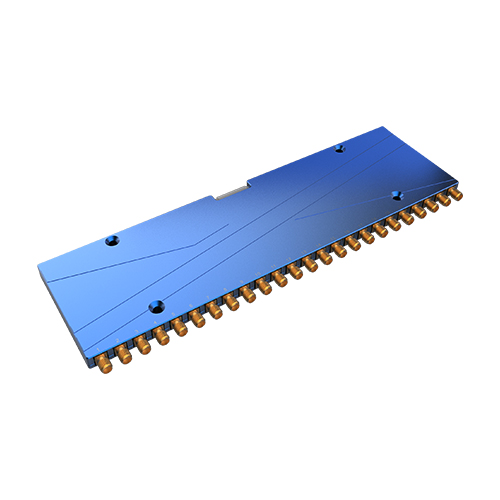

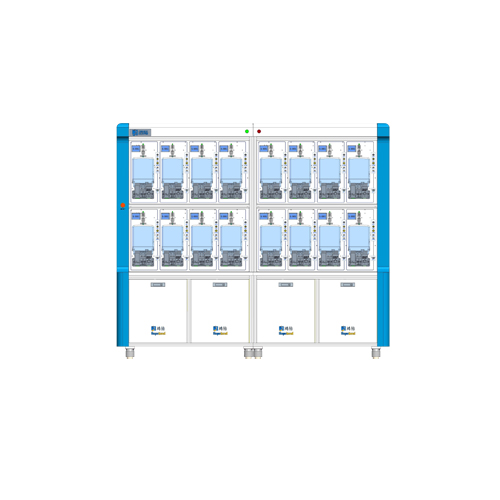

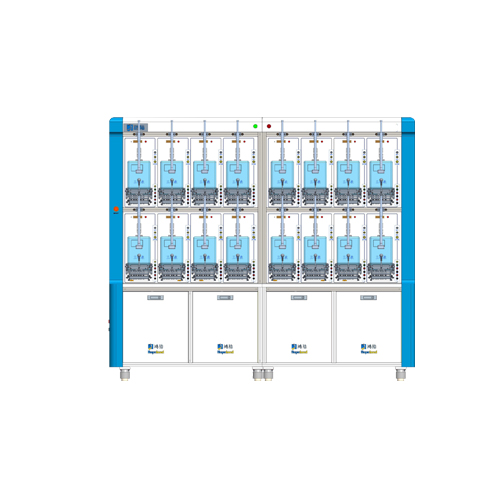
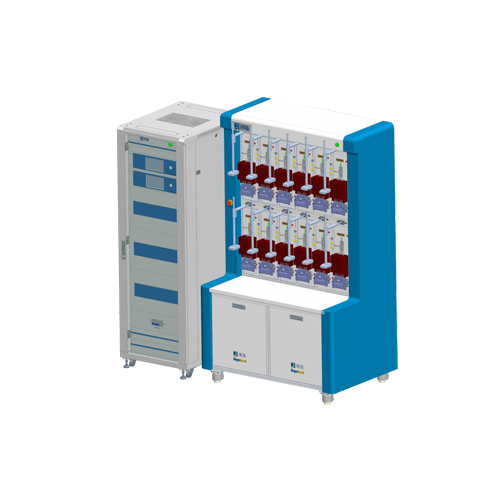
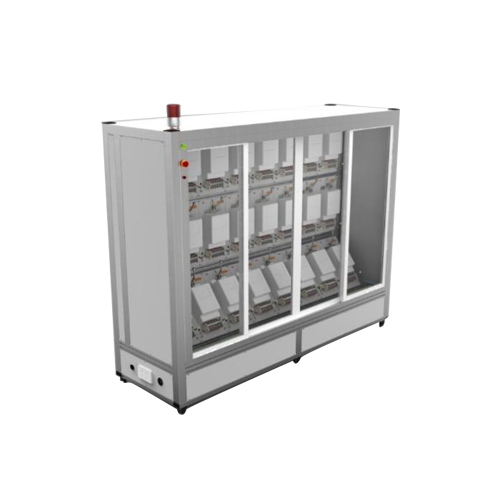


汽车后视镜作为整车关键安全零部件,出厂前须完成外观检测、电性能(除雾/加热/转向灯)、光学反射率、失真度等多项目严苛检测,产品品质管控直接关联行车安全。然而,传统后视镜检测产线普遍依靠人工记录、一维/二维码绑定产品信息,在暗光暗室工位、金属载具输送等复杂工况下,条码识别弊端日益凸显——人工扫码速度有限,产线节拍加快后易出现漏读、错读;变频器、电机等设备产生的电磁干扰使普通识别设备在金属环境中信号衰减或误判;纸质记录难以快速定位问题批次,一旦出现质量异常,召回范围难以准确控制。
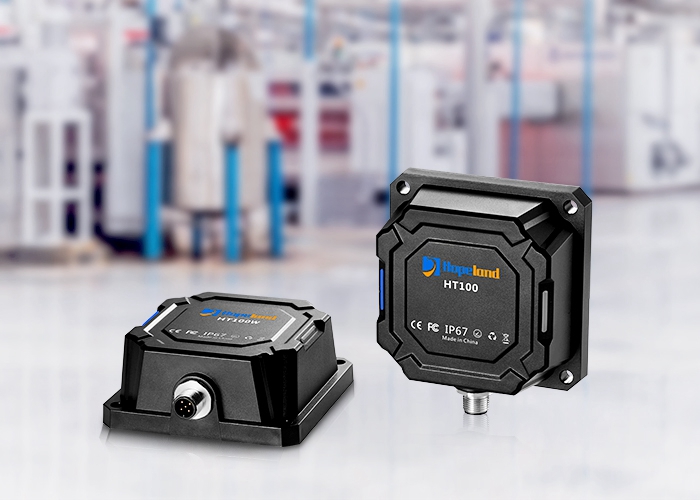
这些痛点共同指向一个解决方向:引入工业级RFID识别技术,以非接触式识读、抗干扰能力强、识别速度快等特性,实现工位数据的自动采集与联动,提升产线的协同效率与可追溯能力。
从物料投料到成品出库:RFID的全域渗透
汽车后视镜产线涉及镜片组装、外壳注塑、电路板贴装、整机检测等多个工序,物料种类多、工序切换频繁,且部分工位处于金属支架、变频设备密集的电磁环境中。RFID技术并非单一环节的替代方案,而是贯穿生产全链路的“数据神经”。
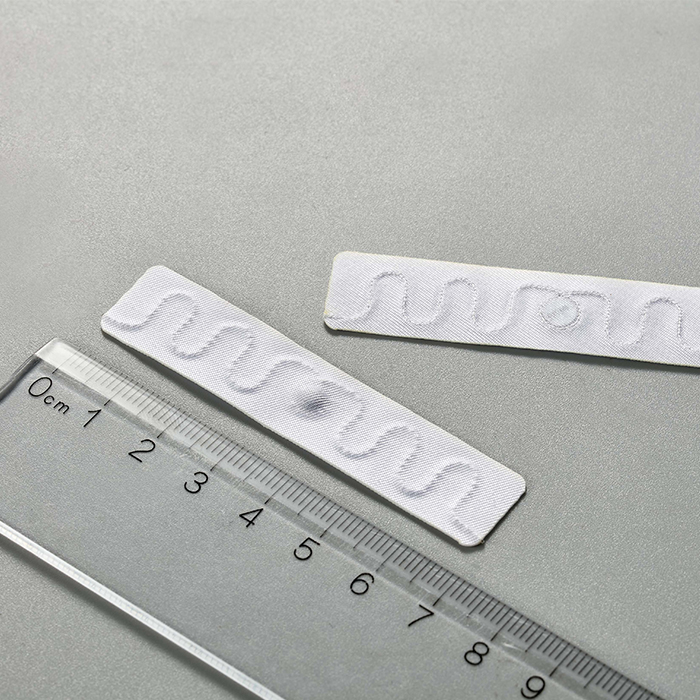
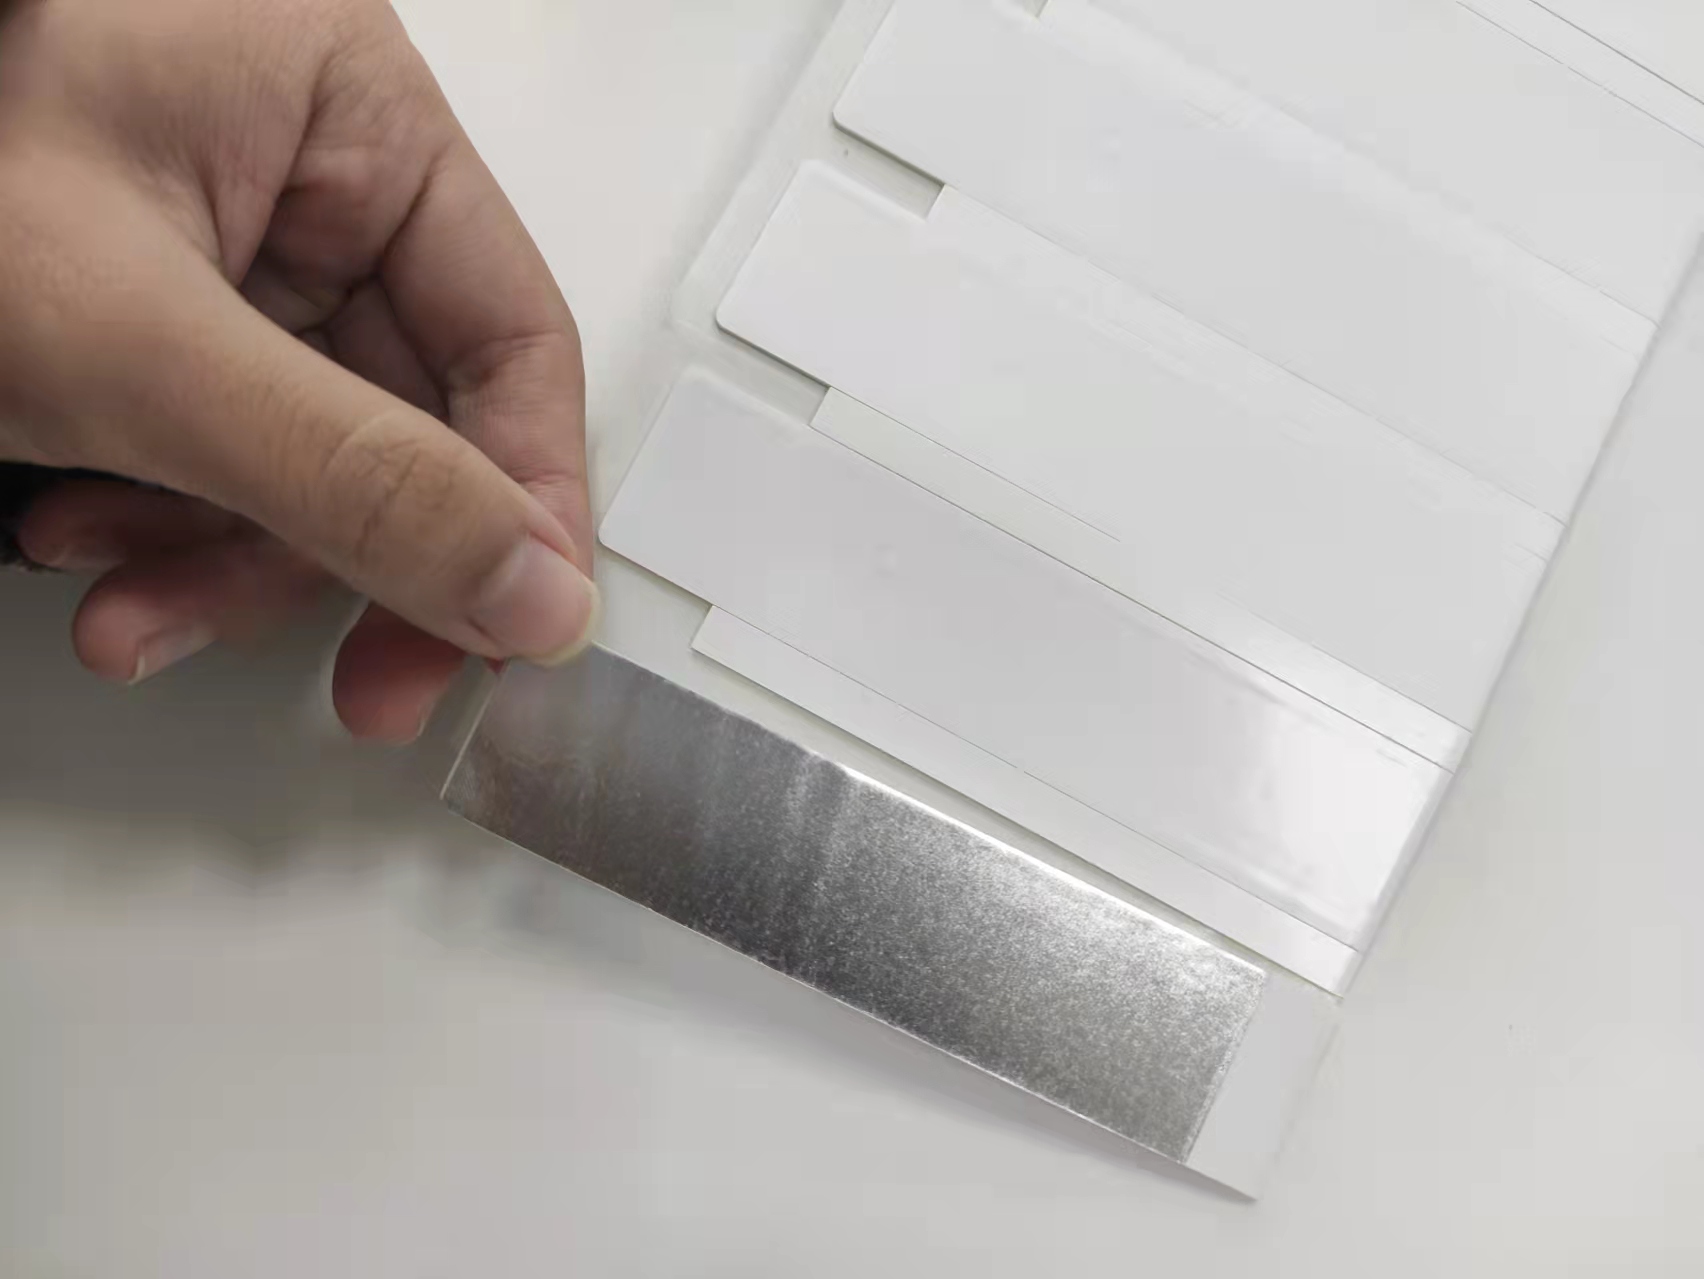
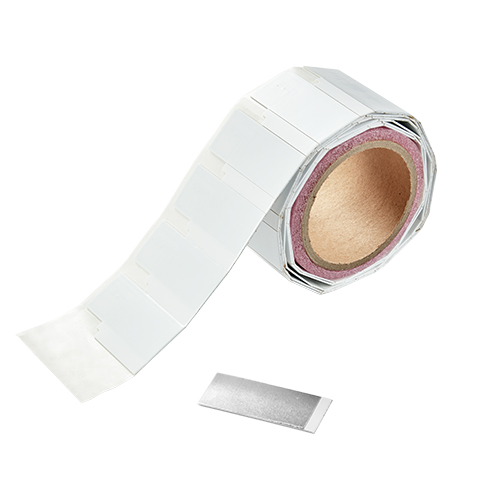
在来料与上料环节,后视镜生产涉及镜片、外壳、支架等多种物料,混用错料将直接影响后续组装精度。通过在物料载具或料盘上部署RFID抗金属标签,配合工位RFID读写器自动识读,可在上料瞬间完成物料身份与批号校验,避免人工核对误差,实现投料环节的自动分配与控制。这一机制从源头杜绝了错料风险,为后续工序提供了准确的数据基础。
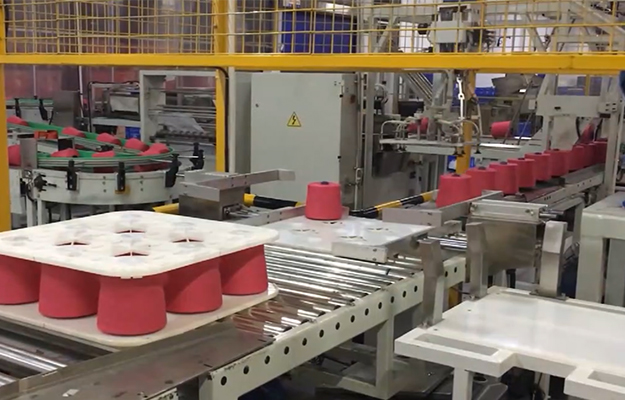
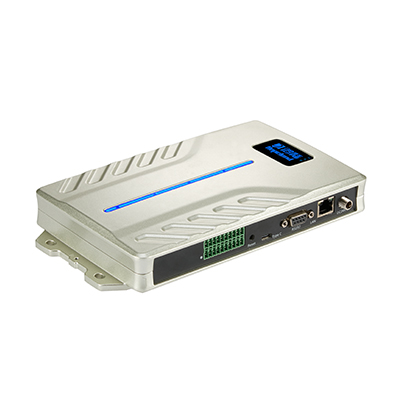
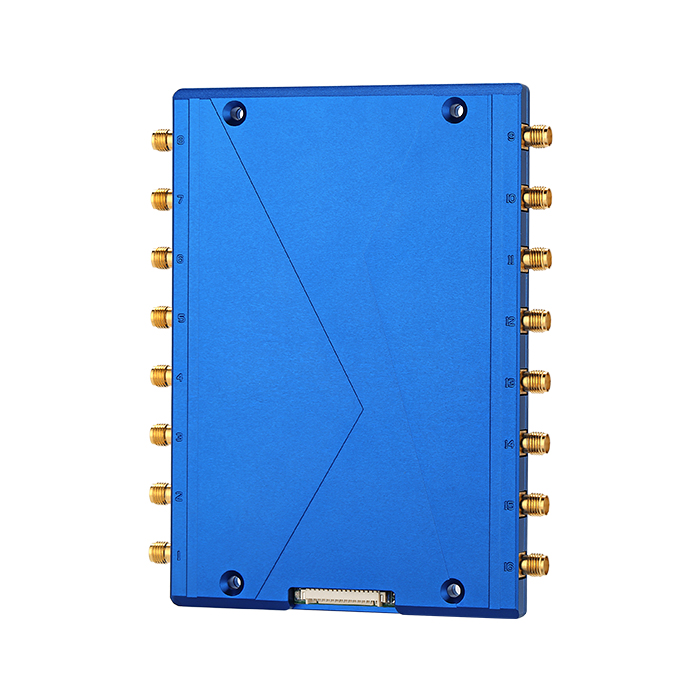
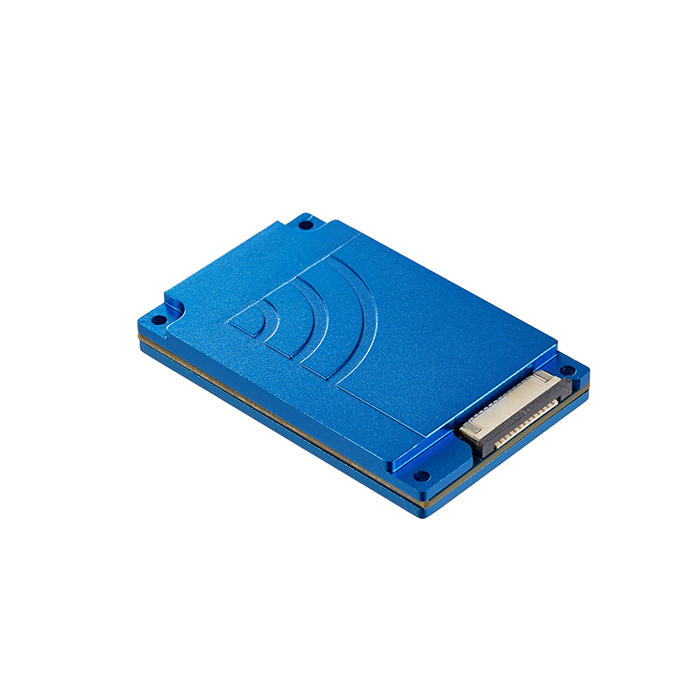
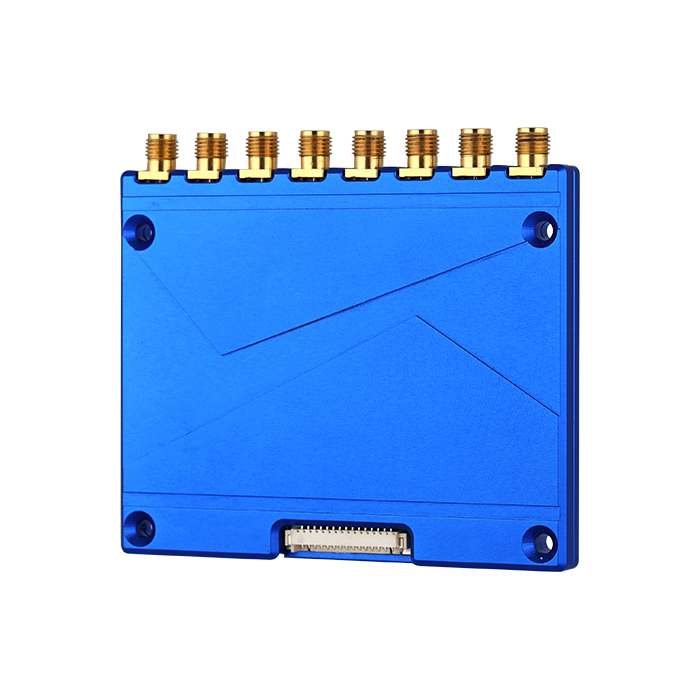
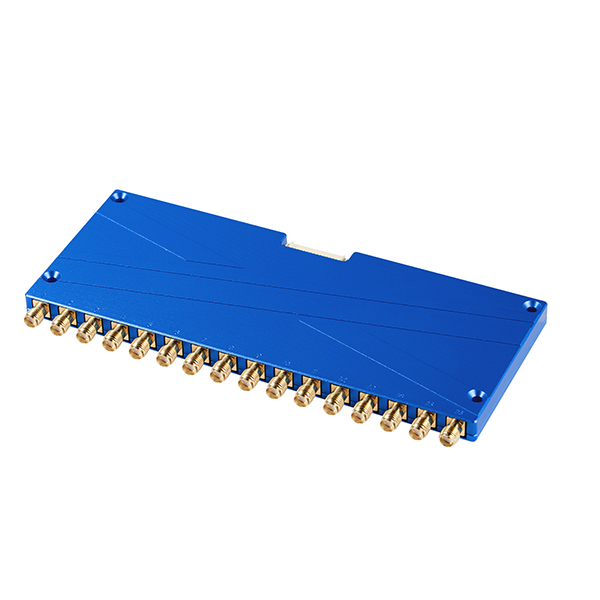
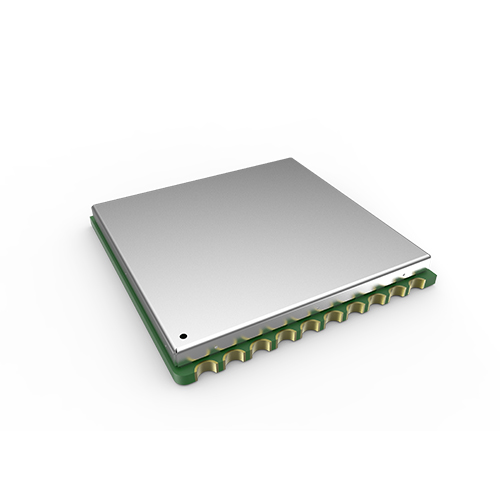
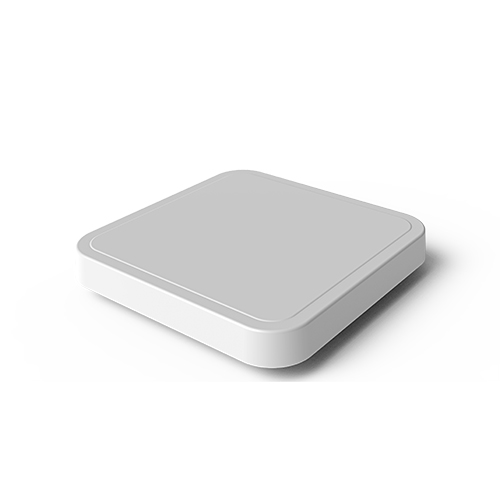
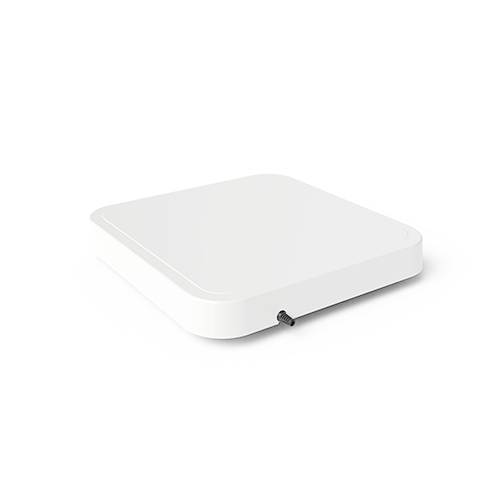
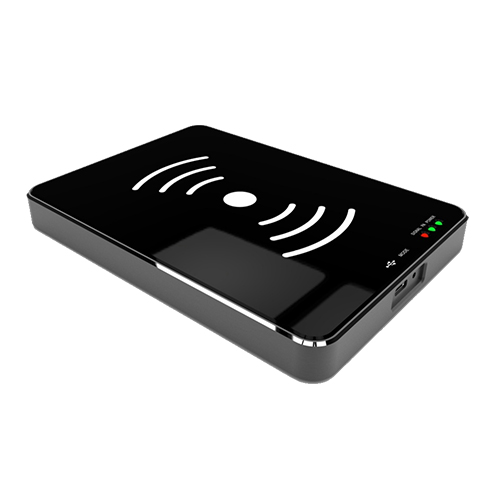
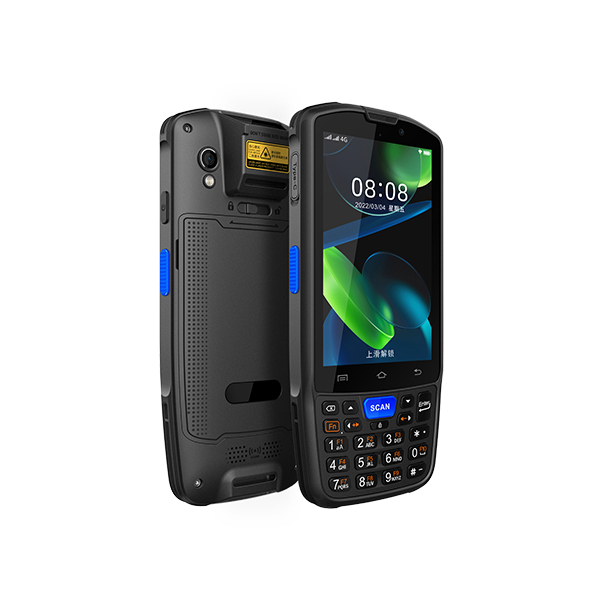
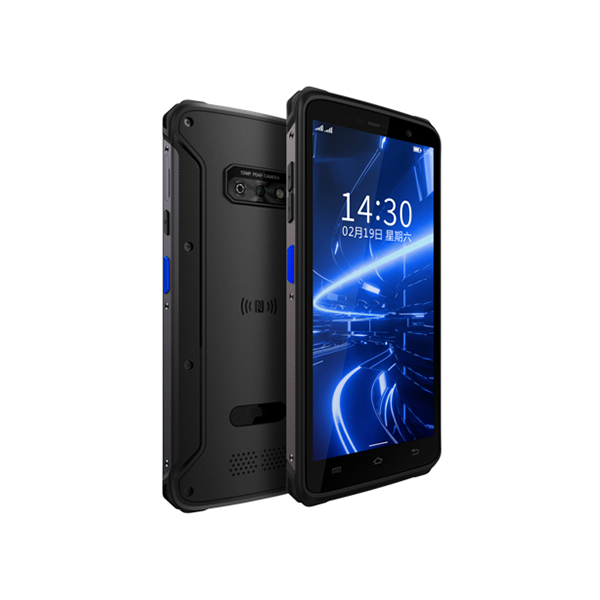
组装工位是产线节拍最快的环节之一,空间紧凑且操作频繁。体积小巧的鸿陆RFID读写器可在组装动作完成的同时自动记录工序参数,并与标签信息绑定,形成单件产品的工序数据链。RFID读写器在组装动作完成的同时自动记录工序参数,并与标签信息绑定,形成单件产品的工序数据链,为后续追溯提供基础数据支撑。
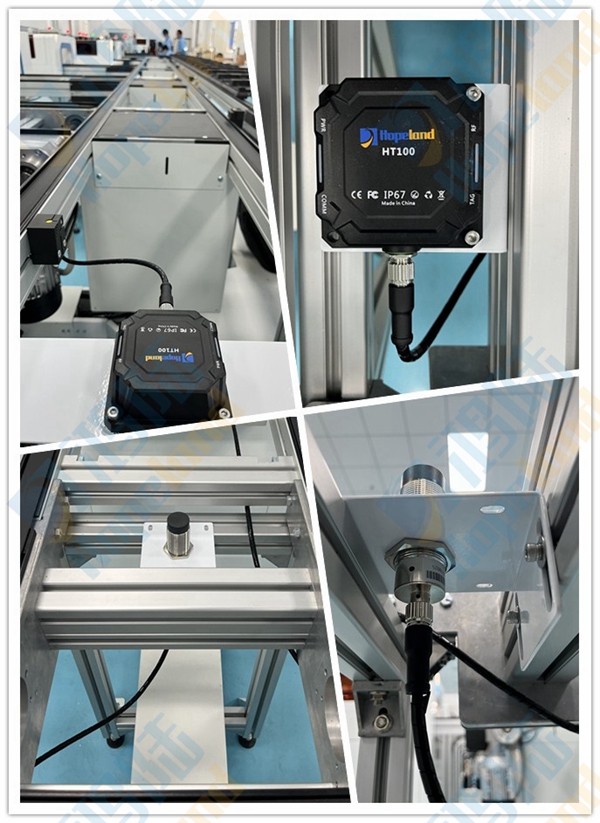
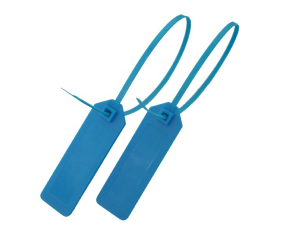
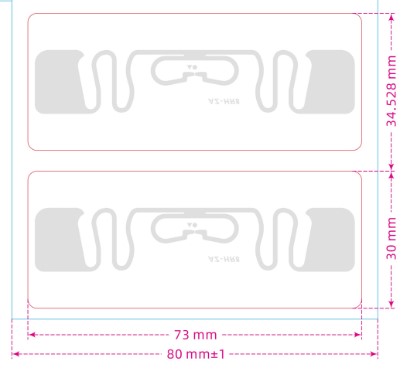
对于集成电子调节模块的后视镜型号,电路板贴装与检测环节对数据与实物的绑定准确性要求极高。采用RFID工业读写器与RFID电子标签组合,在质检工位完成检测后自动锁定记录,确保检测结果与实物标签一一对应。这不仅减少了人工干预环节,更将检测数据的准确率提升至100%,为质量追溯提供了不可篡改的原始依据。
后视镜外壳多采用金属支架或金属嵌件,产线整体处于金属密集环境,这对数据采集技术提出了严峻挑战。将RFID抗金属标签部署在模具或载具上,工位RFID读写器自动采集零配件信息,实现了金属环境下的柔性生产切换。即便在变频器、电机等强电磁干扰源附近,RFID系统仍能稳定工作,信号衰减问题得到有效抑制。
整机检测合格后,RFID读写器完成最终工序数据的归集,形成从物料投产到成品出库的完整数据链路。这条链路不仅记录了产品的“出生证明”,更在出货环节为每一件后视镜赋予了唯一的“数字身份证”,使全生命周期追溯成为可能。
可量化的实施价值:效率、防错与成本的平衡
RFID技术的引入并非简单的设备替换,而是生产管理逻辑的重构。在效率层面,工位自动识读替代人工扫码,减少了产线等待时间,PLC系统集成调试时间可减少约30%;在防错层面,RFID精准识别产线上的标签信息,有效降低了错料、混料风险;在追溯层面,单件产品工序数据链自动生成,质检记录与标签绑定准确率达100%,缩短问题批次定位时间。此外,RFID标签可重复使用,使用年限超过10年,减少了RFID标签更换频率,降低长期使用成本。
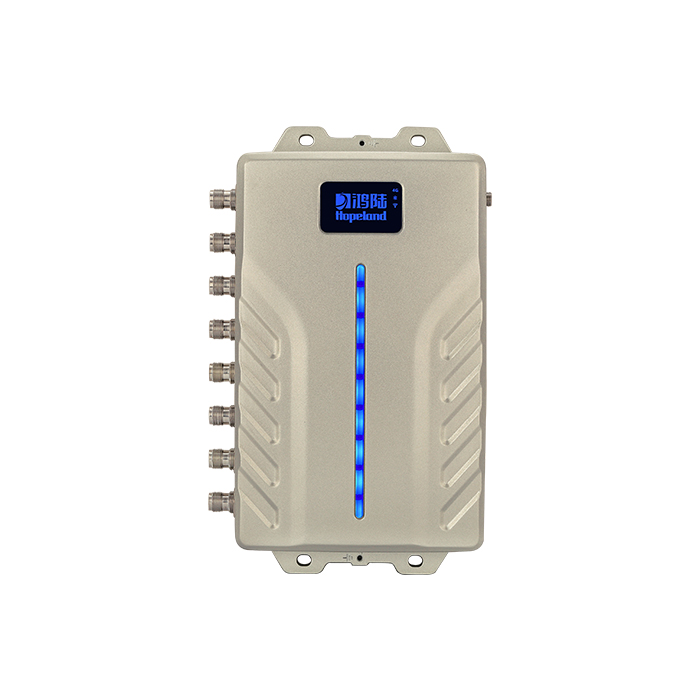
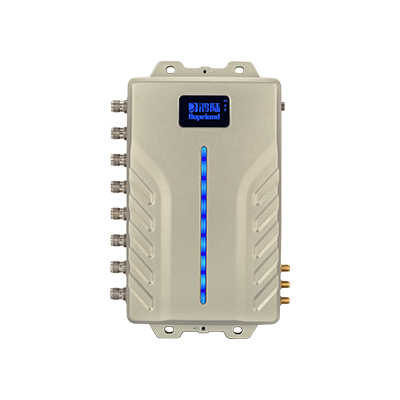
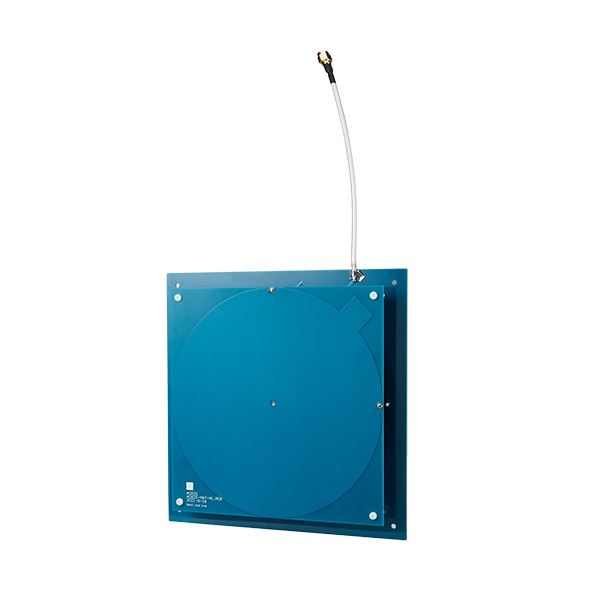
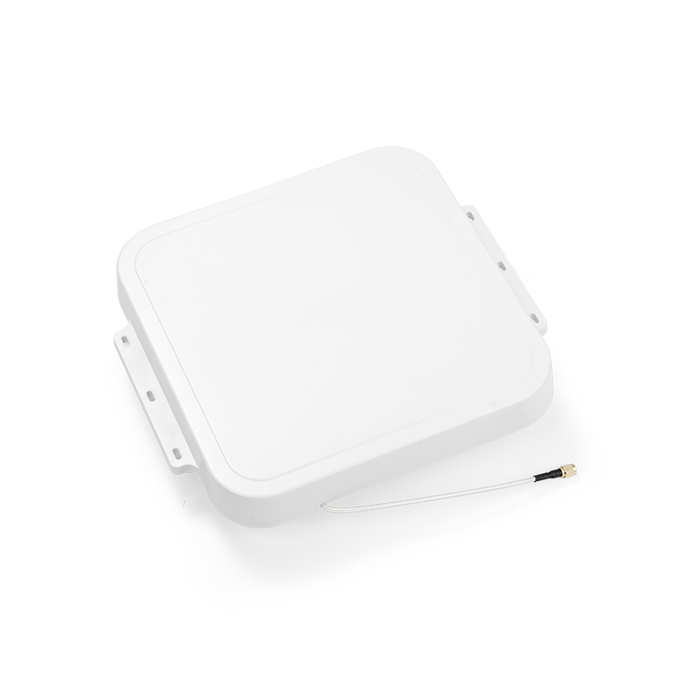
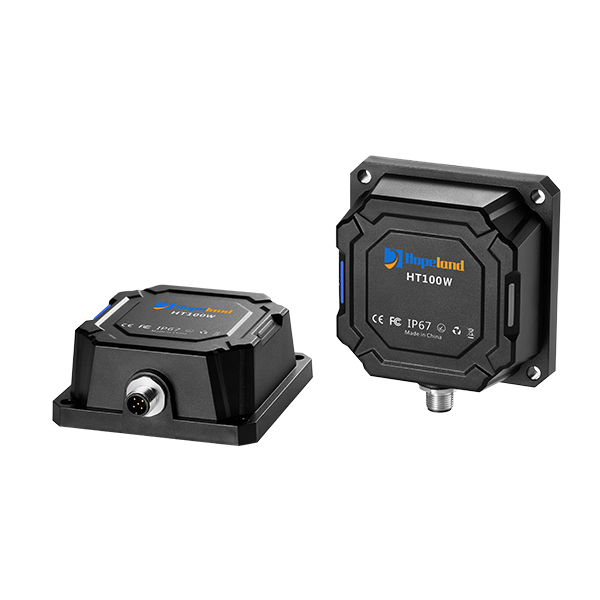
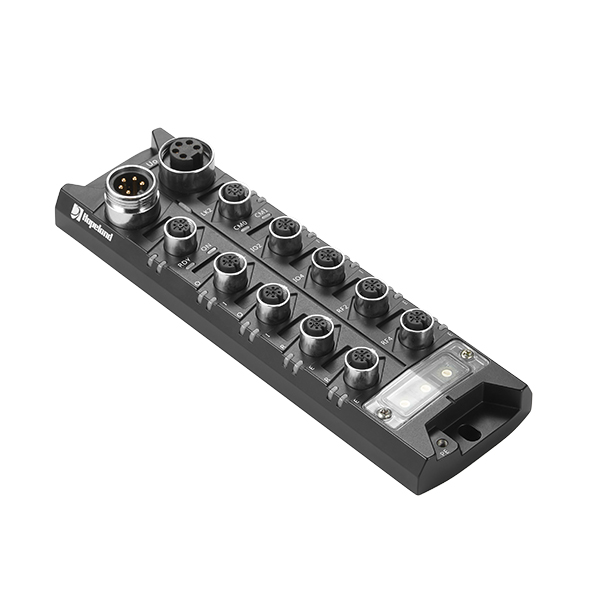
工业现场有大量的金属结构、电气设备,会对RFID的射频信号产生严重干扰,极易出现“串读”(读到隔壁工位的标签)、“漏读”(没读到当前工位的标签)的问题。鸿陆工业级RFID读写器HT100,针对工业金属环境做了专项射频优化,可精准控制读取范围,实现单工位精准读取,无漏读、无串读,保障每一个产品的工序数据都能精准绑定,不出差错。
RFID读写器深度嵌入汽车后视镜产线,从来料校验、组装绑定、检测锁定到金属环境适配及出入库追溯,构建起全链路数据采集与协同体系。相比传统人工记录,该方案在效率提升、防错强化、追溯完善等维度均实现可量化突破,为金属密集、工序复杂的汽车零部件产线智能化升级提供了可复制的实践范本。落地时,企业需结合工况精准选型、分阶段验证,确保方案与产线特性深度适配,最大化释放技术价值。
(部分内容来源于网络,侵删)
 上一篇